 无锡冠亚恒温
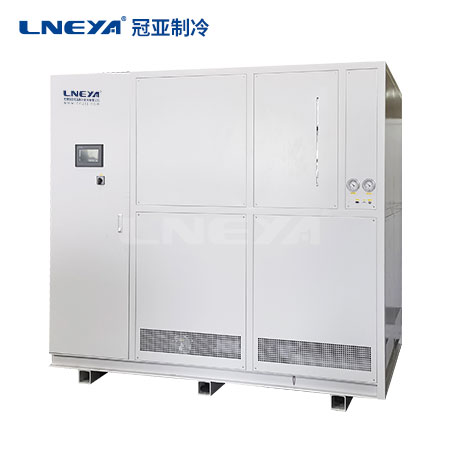
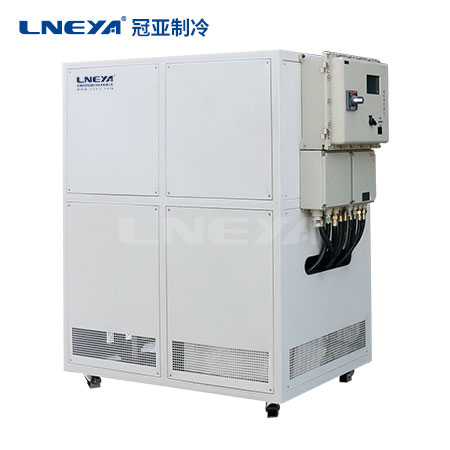
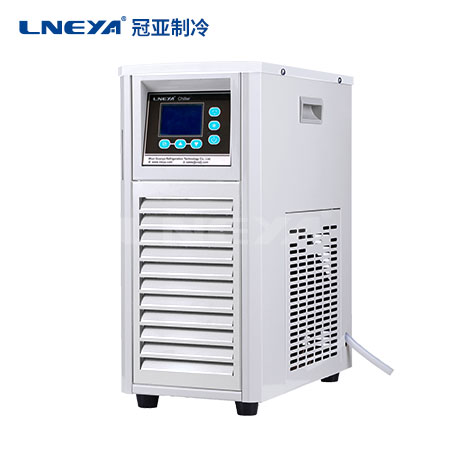
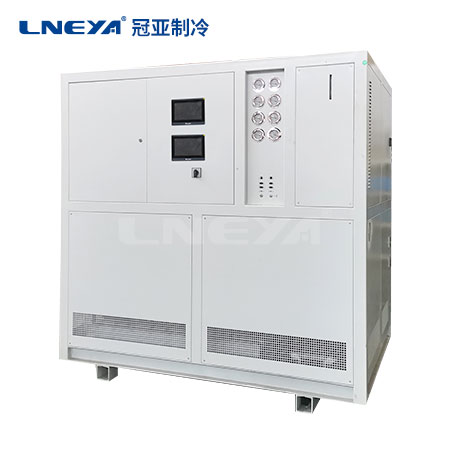
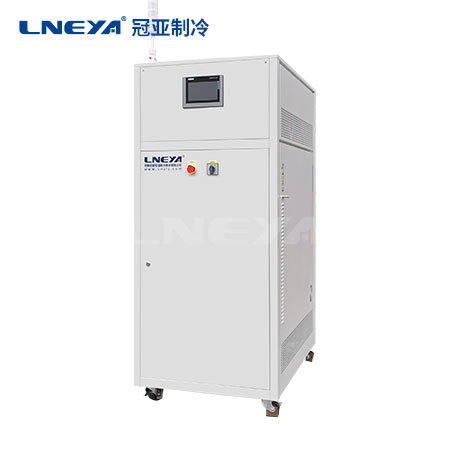
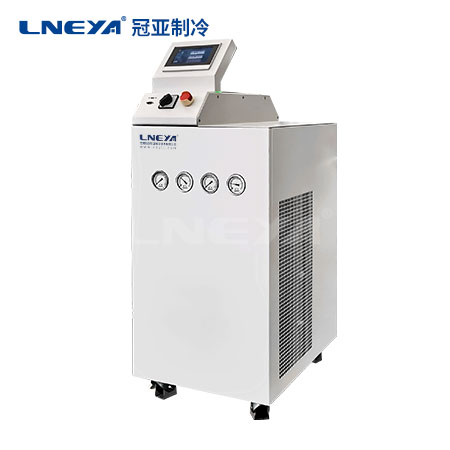
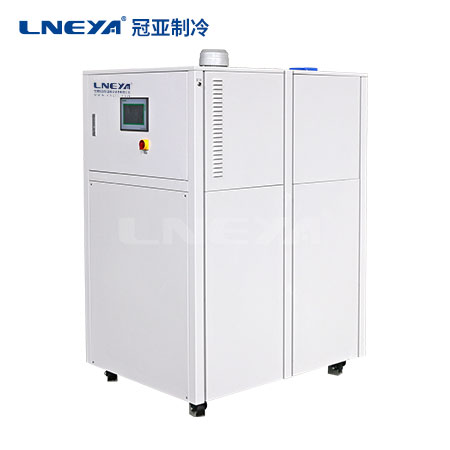
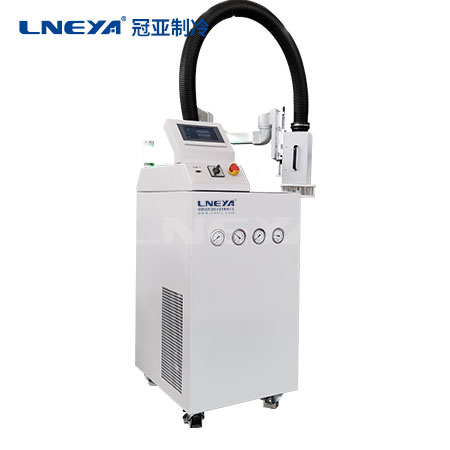
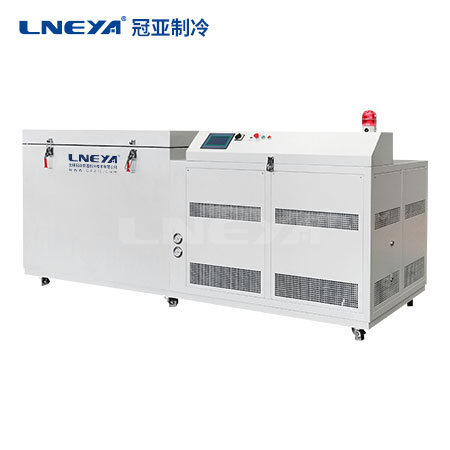
工业冷冻机之所以能够实现快速控温并满足生产线对温度的严苛要求,核心在于其制冷回路设计、工业级核心部件与智能控制系统的协同配合。精密温控技术让冷冻机能够快速响应负荷变化,及时调整制冷量输出;优化后的制冷循环缩短了温度到达设定值的时间,减少了波动幅度。需要说明的是,不同和型号的冷冻机在控温能力上存在差异,本文以行业通用知识为主,结合复冷系统源头厂家的设备特点进行说明,具体性能需以对应型号的技术资料为准。
本文要点
- 工业冷冻机通过制冷回路优化和核心部件选型实现快速降温与稳定控温
- 智能控制系统对温度信号的快速采集与处理是控温的关键环节
- 生产线对温度的要求不仅是“够冷”,还包括波动小、恢复快、长期稳定
- 不同应用场景对控温速度和精度的侧不同,需结合工况选择
生产线对温度的要求不只是“达到数值”
在注塑、化工、制药、食品、电子制造和电镀等生产线中,温度直接决定产品质量。注塑成型时,模具温度波动过大会导致制品缩痕、翘曲和尺寸不稳定;化工反应釜内温度偏离设定值,可能影响反应速率和产物纯度;电子制造中的激光设备和真空镀膜机若冷却水温不稳定,加工精度会随之漂移。

这些环节的共同特点是:不仅要让温度降到某个数值,还要求温度在较长时间内保持在一定范围内,同时当负荷发生变化时能够快速回到设定值。比如注塑机脱模后模具温度升高,冷冻机需要迅速补充冷量;化工反应放热阶段需要冷冻机在短时间内加大制冷能力。这种“快速响应、维持”的能力,正是工业冷冻机控温技术的核心价值。
冷冻机的控温表现由多个环节共同决定,包括压缩机启停或变频调节的速度、电子膨胀阀对制冷剂流量的调力、换热器的换热效率,以及控制系统对温度信号的采样和运算频率。任何一个环节响应迟缓,都会反映为出液温度波动或回升。
制冷回路优化如何带来更快的温度响应
工业冷冻机通常采用蒸汽压缩式制冷循环,由压缩机、冷凝器、膨胀阀、蒸发器四大部件构成闭环系统。复冷系统源头厂家在制冷回路设计上的优化,主要体现在对制冷剂流量控制、换热面积匹配和管路布局的精细化处理上。
以注塑模具冷却为例,模具刚合模时热负荷高,冷冻机需要输出较大制冷量;保压和冷却阶段热负荷下降,需要的冷量减少。如果制冷回路只能按照固定能力运行,就会出现温度过冲或不足。现代工业冷冻机通过电子膨胀阀控制进入蒸发器的制冷剂量,根据出液温度与设定值的偏差实时调节,使制冷量输出尽可能贴近实际负荷需求。
此外,冷冻机内部的换热器设计也会影响温度响应速度。换热面积过小会导致传热不充分,出液温度降不下去;蒸发器与冷凝器的匹配程度则影响系统高低压差,进而影响压缩机的运行效率。优化后的回路设计使制冷剂在系统中流动更顺畅,减少不必要的压降和热量损失,制冷量能够更快地传递到冷却水或载冷剂中,从而缩短从启动到达到目标温度的时间。
工业级核心部件对快速控温意味着什么
控温速度不仅取决于控制逻辑,也取决于硬件能否跟上控制指令的执行。压缩机是冷冻机的“心脏”,其运行稳定性直接决定制冷量的连续性。工业级压缩机在长时间高负荷运行下仍能保持稳定的排气量和压缩比,避免因频繁启停或过载导致温度波动。
冷凝器和蒸发器的换热管材质、翅片间距和内部流道设计同样影响传热效率。换热器能够在单位时间内传递更多热量,使制冷剂在冷凝器中更快散热,在蒸发器中更快吸热。水泵和风机的匹配也值得关注,冷却水流量不足会降低蒸发器的换热效果,表现为出液温度降得慢、回升快。
复冷系统源头厂家强调采用工业级核心部件,目的就是设备在连续生产工况下不会因为部件性能衰减而出现控温能力下降。对于生产线而言,设备运行几个月后的控温性甚至比开机前十分钟的降温速度更重要。不过,不同配置的冷冻机在压缩机形式、换热器结构和控制精度上存在差异,具体指标需结合对应型号资料确认。
智能控制系统如何把“快”转化为“稳”
快速控温的另一半是稳定性。温度降得快但波动大,或者负荷变化后迟迟无法恢复,都无法满足严苛工艺要求。智能控制系统在其中承担采集、运算和执行三项任务。
控制系统通过温度传感器实时监测出液温度、回液温度和环境温度,将信号传送至控制器。控制器内部的控制算法根据温差变化率提前判断负荷趋势,而不是等到温度已经偏离才做出反应。比如在注塑合模瞬间,控制器检测到回液温度上升速度明显加快,可提前开大电子膨胀阀,增加制冷剂流量,而不是等到出液温度升高后再调整。
同时,智能控制系统支持关键参数的快速设定和监控。操作人员可以设定目标温度、温差报警范围、压缩机启动延时等参数,系统会自动记录运行数据。对于需要24小时连续运行的生产线,控制系统的故障自诊断功能能够在异常初期发出警报,避免因设备故障导致温度失控。需要指出的是,不同厂家控制系统的算法逻辑、传感器精度和显示界面各有特点,具体控制功能以设备说明书为准。
应用场景不同,对控温的侧重也不同
| 应用场景 | 主要冷却对象 | 温控关注点 |
|———|————|———–|
| 塑料注塑成型 | 模具循环冷却 | 快速降温、减少成型周期、避免制品变形 |
| 化工反应 | 反应釜、冷凝器载冷剂 | 低温稳定供给、适应反应放热波动 |
| 制药生产 | 药品试剂低温储存与工艺冷却 | 温度稳定、保障药效 |
| 食品加工 | 速冻库、冷藏库冷源 | 持续供冷、维持库温稳定 |
| 电子制造 | 激光设备、真空镀膜机冷却水 | 防止过热、保障加工精度 |
| 电镀生产线 | 电镀液冷却 | 维持恒温、提升镀层均匀性 |
从上表可以看出,不同行业对冷冻机控温的诉求虽有差异,但本质上都指向同一件事——温度能否在设定范围内稳定运行。注塑行业更看重降温速度和循环效率;化工行业更看重低温供给能力和负荷波动下的恢复能力;制药和电子制造则更看重温度的长期稳定性和安全性。复冷系统源头厂家在设备设计和制造中兼顾这些共性需求,也需根据具体工况提供差异化配置。
多重安全保护是保障控温可靠性的另一道防线。当系统出现高压、低压、油压异常或水温超,控制系统会自动报警并在必要时停机,避免设备带病运行导致温度长时间失控。这种保护机制虽然不是控温速度的直接贡献者,却了快速控温能力能够在整个生产周期中持续有效。
FAQ
Q1:工业冷冻机的“控温快速”通常指什么?
控温快速一般包含两方面:一是设备启动后能在较短时间内将冷却介质温度降到设定值;二是当生产线热负荷发生变化时,出液温度能较快回到设定范围。具体降到目标温度所需时间与设备制冷量、冷却介质总量、管路长度和负荷大小有关,不同设备和工况差异较大,应以对应型号资料为准。
Q2:工业冷冻机和普通冷水机组在控温上有什么区别?
普通冷水机组多用于舒适性空调或一般工艺冷却,对温度波动要求相对宽松。工业冷冻机面向生产环节,通常在温控精度、负荷响应速度和长期连续运行稳定性上有更高要求,会配置更精密的控制阀件和更完善的安全保护系统。但并非所有工业冷冻机都比普通冷水机组精度高,具体取决于设备设计和配置。
Q3:生产线负荷变化大时,冷冻机如何保持温度稳定?
负荷变化大时,冷冻机依靠温度传感器实时监测回液和出液温度,控制系统根据温差变化趋势调节压缩机制冷量和膨胀阀开度,使制冷量输出跟踪负荷需求。部分设备采用变频压缩机,在负荷降低时减少运行频率,避免频繁启停带来的温度波动。实际调节效果需结合设备控制逻辑和现场工况确认。
Q4:决定冷冻机控温精度的主要部件有哪些?
主要涉及温度传感器、控制器、电子膨胀阀、压缩机和换热器。传感器精度决定测量的真实程度,控制器算法决定调节策略是否合理,膨胀阀响应速度决定制冷剂流量调节的快慢,压缩机和换热器决定制冷量能否及时跟上。这些部件相互配合,任何一个性能不足都会影响综合控温表现。
Q5:冷冻机运行一段时间后控温变慢,可能是什么原因?
常见原因包括:冷却水系统结垢导致换热效率下降、制冷剂泄漏或充注量不足、膨胀阀开度异常、压缩机工作效率降低、温度传感器漂移等。这些问题需要专业维护人员通过检测运行参数、检查系统压力和维护记录来判断,具体处理措施取决于设备实际状态。


